
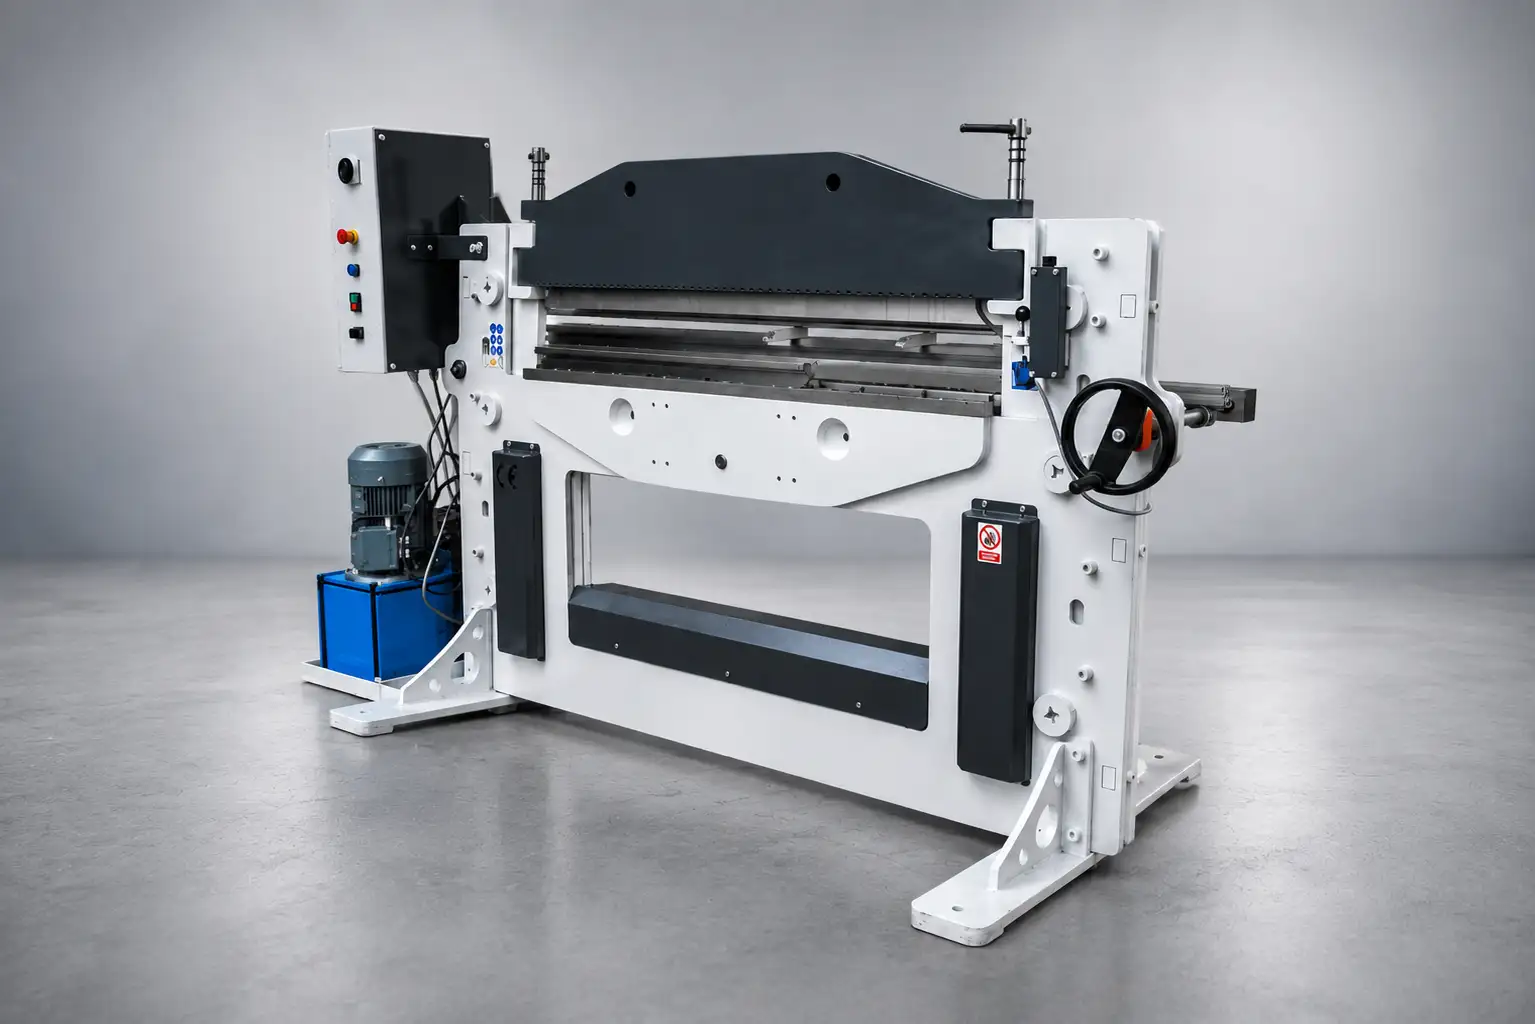
Kantpressens kapacitet avgörs inte bara av maskinen. Stämpel och dyna påverkar bockningsvinkel, innerradie, kraftbehov och vilka detaljer som kan tillverkas. Genom att välja rätt kantpressverktyg går det att förbättra precisionen, minska risken för märken och skapa ett effektivare arbetsflöde.
Stämpeln formar plåten ovanifrån
Stämpeln är det övre verktyget som pressar plåten ned i dynan. En rak standardstämpel fungerar för många vanliga bockningar, medan andra profiler behövs när detaljens form begränsar utrymmet.
En smal eller spetsig stämpel kan användas när en liten vinkel ska skapas, men verktygets spetsradie och tillåtna belastning måste passa materialet. En svanhalsstämpel ger mer utrymme för redan bockade flänsar och används ofta vid tillverkning av U-profiler, lådor och liknande detaljer där en rak stämpel riskerar att kollidera med plåten.
Dynans V-öppning påverkar resultatet
V-dynan är det undre verktyget och finns med olika öppningsbredder och vinklar. Valet av V-öppning påverkar bland annat kraftbehov, innerradie och hur kort fläns som kan bockas.
En mindre V-öppning ger normalt en mindre bockningsradie men kräver samtidigt större presskraft. En större öppning minskar kraftbehovet, men ger en större radie och kräver en längre minsta fläns. Därför måste dynan väljas utifrån plåttjocklek, material, önskad radie och detaljens mått – inte enbart efter vilken dyna som redan sitter i maskinen.
Verktyg för särskilda former
Standardverktyg täcker många arbetsuppgifter, men vissa geometrier kräver specialverktyg. Exempel är verktyg för:
- skarpa eller stora radier,
- Z-bockningar och förskjutningar,
- fållning av plåtkanter,
- lådor och profiler med begränsat utrymme,
- återkommande kundunika detaljer.
Ett specialverktyg kan minska antalet arbetsmoment genom att skapa en viss form i ett eller färre slag. Samtidigt behöver verktygets belastning och den nödvändiga presskraften kontrolleras noggrant.
Segmenterade verktyg ger större flexibilitet
Segmenterade stämplar och dynor består av flera delar som kan kombineras till önskad längd. Det är särskilt användbart vid lådor, korta detaljer och produktion där verktygslängden ofta behöver ändras. Segmenteringen gör det också enklare att lämna fritt utrymme för redan bockade delar.
Vid längre raka bockningar kan hela verktygslängder vara praktiska. Valet beror därför på vilka detaljer som dominerar i produktionen och hur ofta omställningar görs.
Kontrollera infästning och belastning
Alla verktyg passar inte alla kantpressar. Kontrollera infästningssystem, verktygshöjd, tillgänglig öppning och om verktyget kan användas utan kollision. Maskinens presskraft får aldrig betraktas som verktygets automatiska belastningsgräns. Stämpel, dyna, hållare och maskin måste samtliga tåla kraften som uppstår.
För bästa resultat bör verktygsvalet utgå från en ritning eller tydliga uppgifter om material, tjocklek, bockningslängd, radie och vinkel. Hos EWN Maskiner finns standard- och specialverktyg för kantpressar. Kontakta oss så hjälper vi dig att bedöma vilken verktygslösning som passar detaljen och maskinen.
När lönar sig ett specialverktyg?
Ett specialverktyg är särskilt intressant när samma detalj återkommer och ett standardverktyg kräver flera moment eller tidskrävande hantering. Vinsten kan bestå av kortare cykeltid, jämnare kvalitet och färre omställningar. För små volymer är standardverktyg ofta mer ekonomiska. Jämför därför verktygskostnaden med förväntad tidsbesparing, kassation och produktionsvolym innan beslut tas.